Kirjeldus
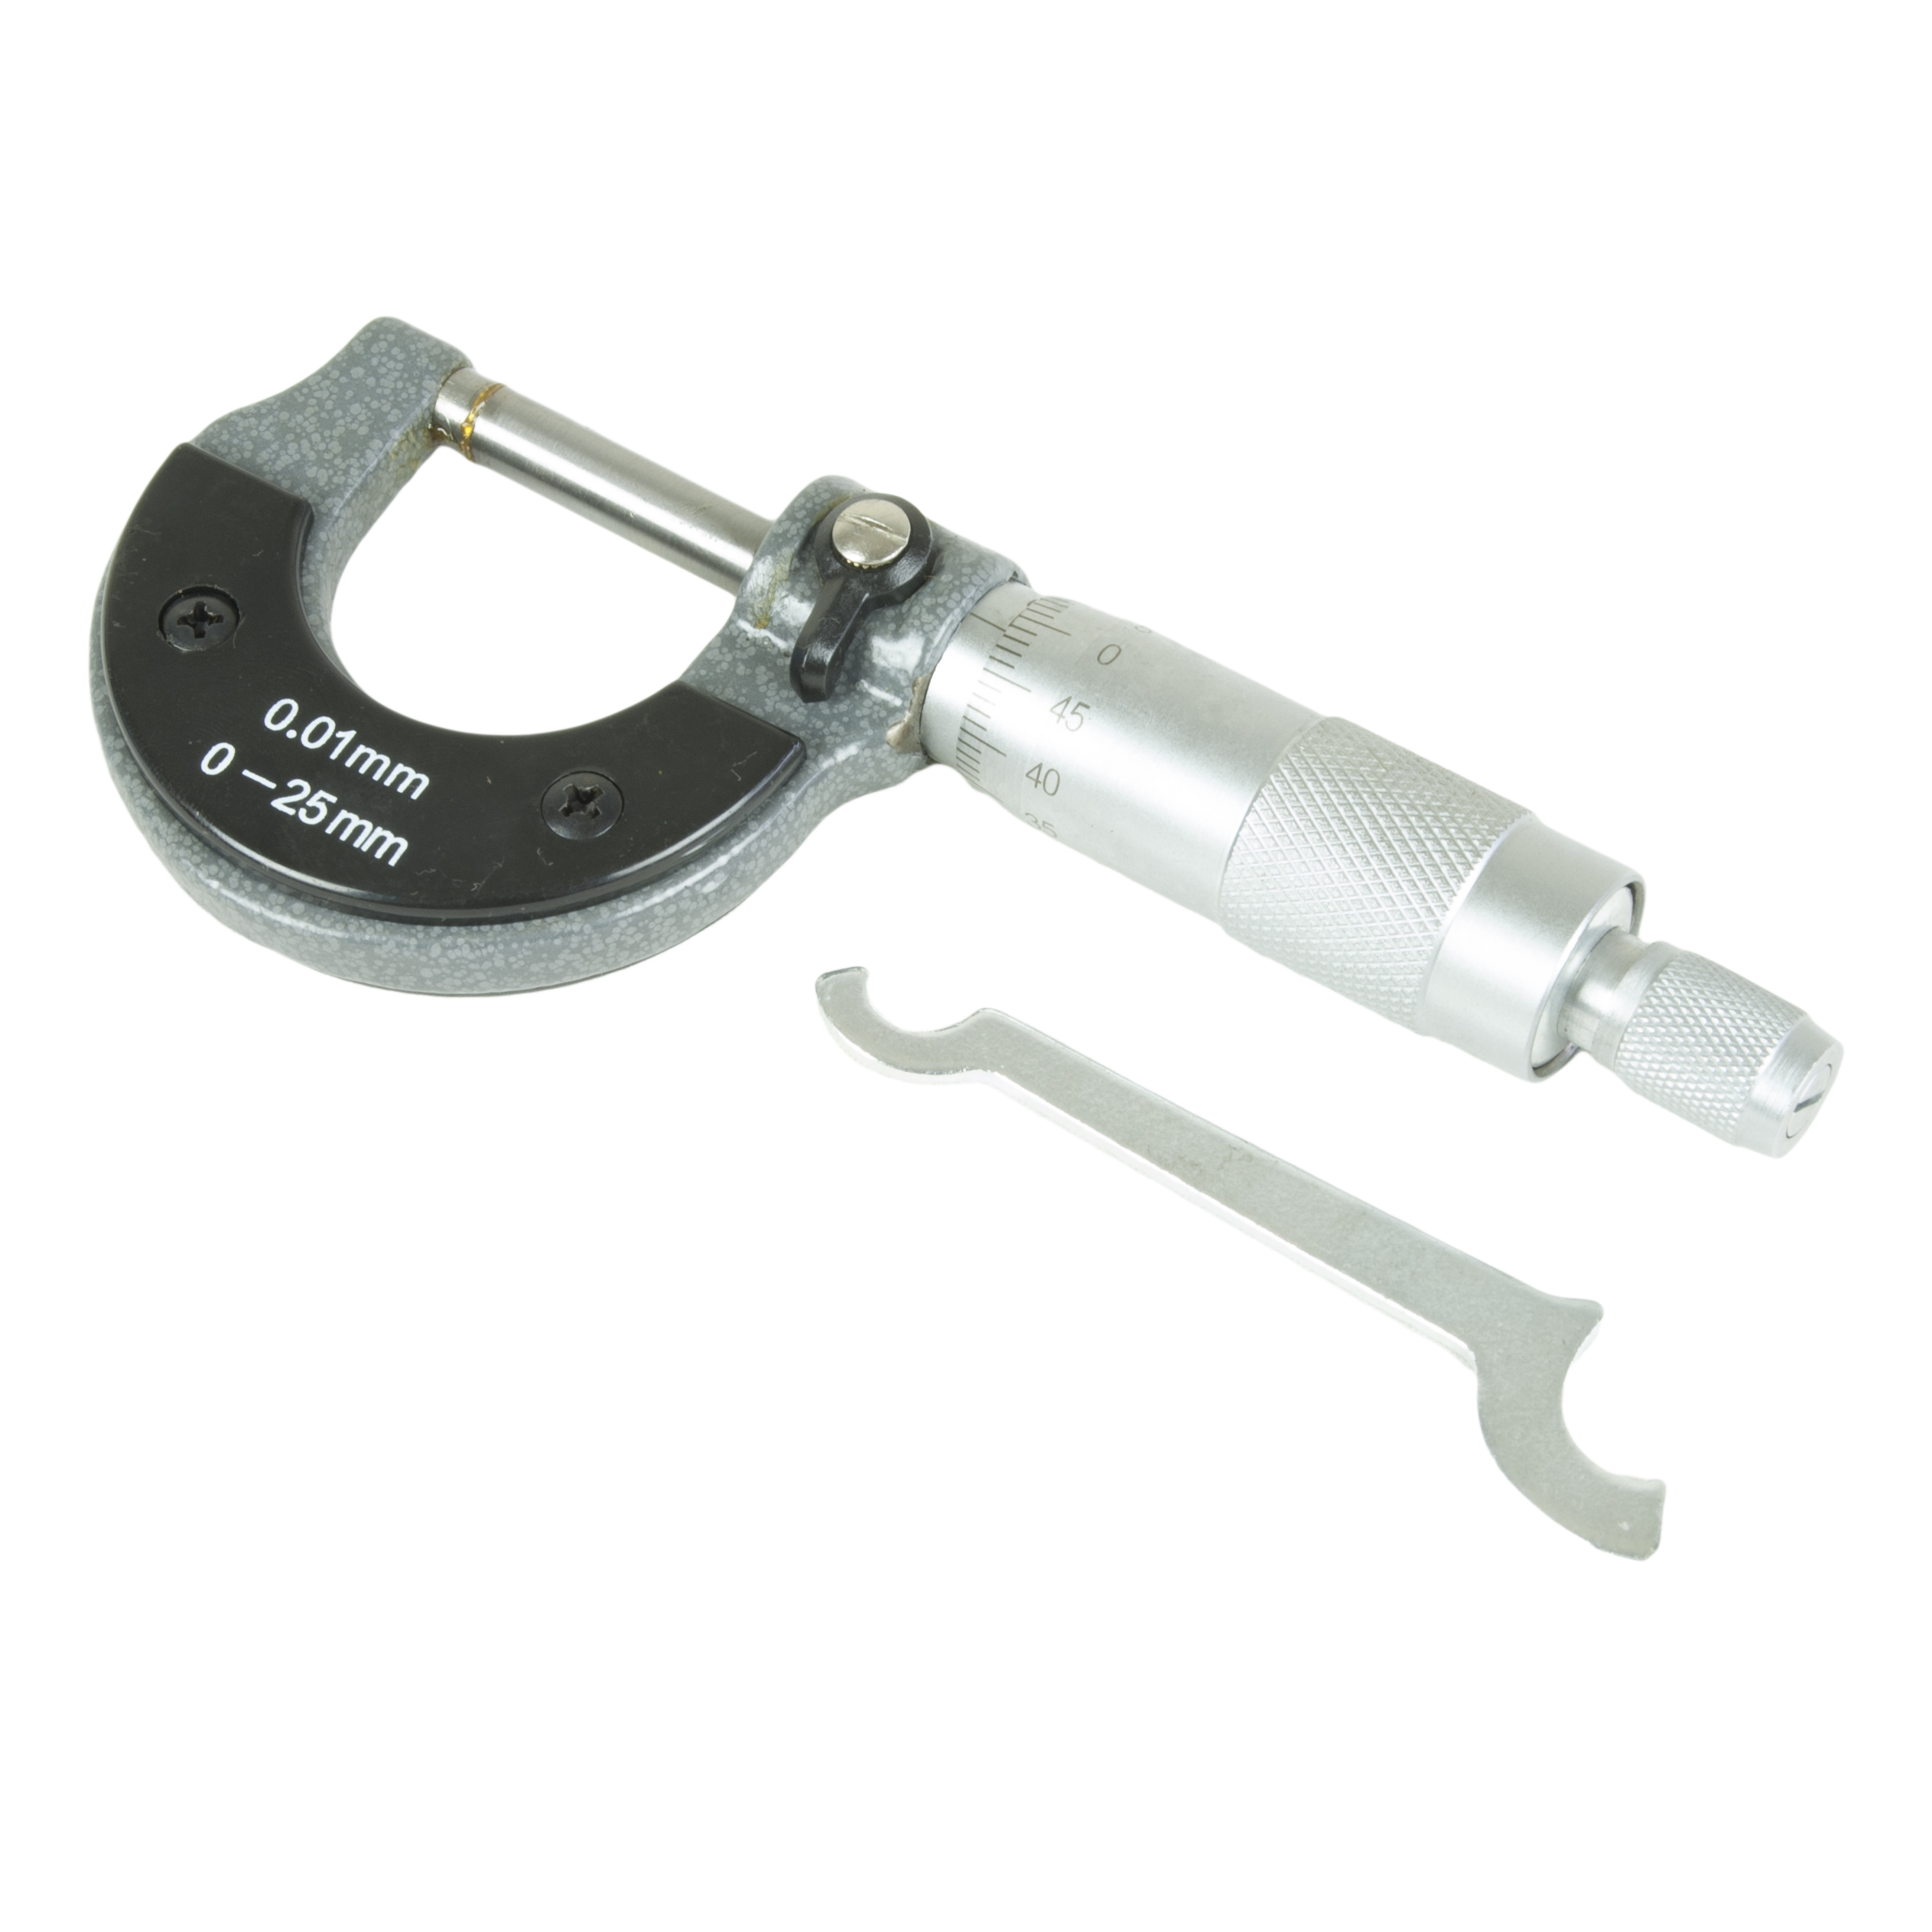
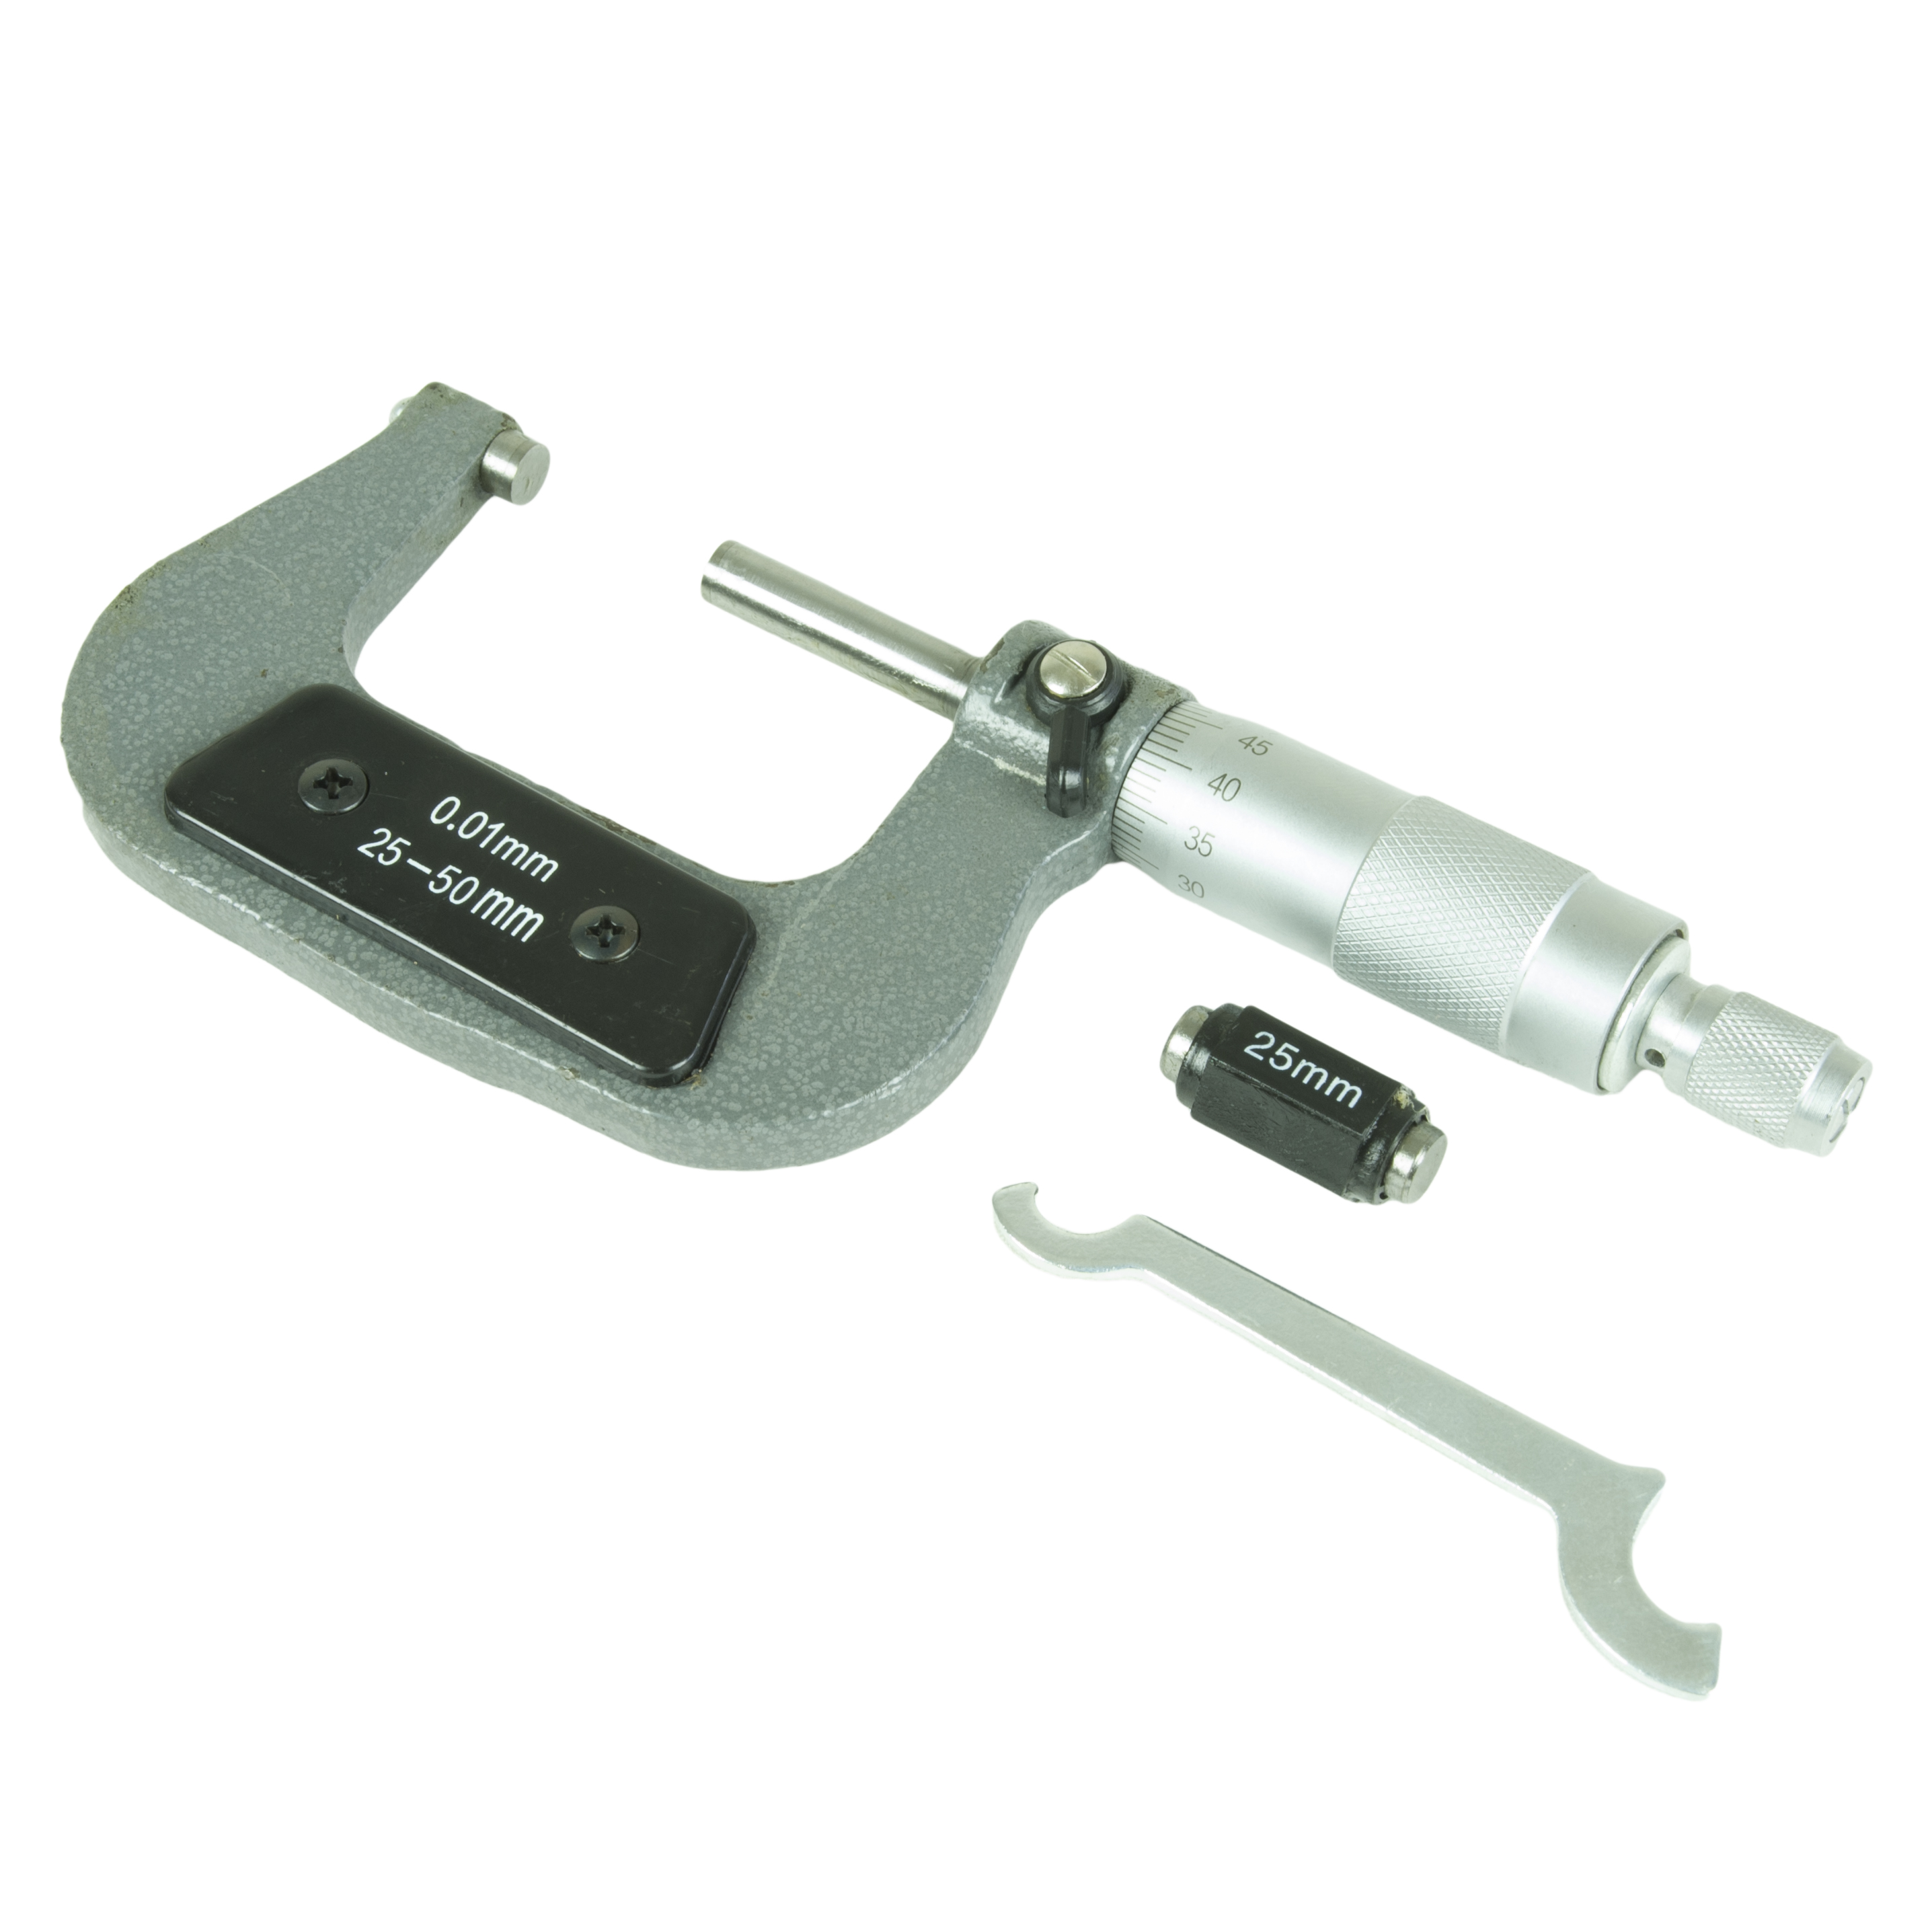
Procat mikromeeter on täpne mõõteriist, mis sobib mitmekülgselt eri tööstusharudele, nagu masinatöökojad, metallitöökojad ja muud täppismõõtmist nõudvad rakendused.
Mikromeetri konstruktsioon on loodud kasutajasõbralikuks ja selle lukustusmehhanism tagab, et mõõtetulemus püsib stabiilsena. Mõõteskaala on selgelt loetav, mis lihtsustab tööd. Ergonoomiline kuju parandab kasutusmugavust ja reguleerimismehhanism võimaldab täpset mõõtmist.
See mikromeeter on lihtne kasutada ja selle mehaaniline tööpõhimõte tagab usaldusväärse mõõtetulemuse ilma eraldi toiteallikata. See sobib laialdaselt mitmesugusteks mõõtmisvajadusteks, kus on vaja teha täpseid mõõtmisi väikeste mõõtevahemikega.
Kasutusotstarve
- Mehaaniline töötlus: Sobib täpseteks mõõtmisteks mehaanilisel töötlemisel.
- Metallitöötlus: Kasutatakse metallosade mõõtmiseks.
- Komponentide kontroll: Mõõdab väikesi detaile ja nende mõõtmeid.
- Hooldus ja remont: Sobib kulunud osade mõõtmiseks.
- Õpe ja koolitus: Kasutatakse mõõtetehnika õppimiseks.
Omadused
- Mõõtevahemik: 0–25 mm või 25 – 50 mm (olenevalt mudelist)
- Täpsus: 0,01 mm
- Lukustusmehhanism: Tagab mõõtmise stabiilsuse.
- Ergonoomiline kuju: Lihtsustab kasutamist.
- Selge skaala: Kergesti loetav mõõtetulemus.
- Metallkorpus: Tugev konstruktsioon.
Procat mikromeetri kasutusjuhend
- Avage mikromeeter reguleerimisrõngast keerates.
- Asetage mõõdetav objekt lõugade vahele.
- Keerake reguleerimisrõngast, kuni lõuad puudutavad objekti.
- Lukustage mõõtetulemus lukustusmehhanismiga.
- Lugege tulemus skaalalt.
Mikromeetrit on soovitatav regulaarselt puhastada ja hoida kasutusvälisel ajal karbis.
Mikromeetri kalibreerimisjuhend (professionaalseks kasutuseks)
See on üksikasjalik professionaalne juhend mehaanilise välismikromeetri (nt 0–25 mm) kalibreerimiseks ja reguleerimiseks. Regulaarne kalibreerimine on hädavajalik mõõtetäpsuse ja metroloogilise jälgitavuse tagamiseks kvaliteedikontrollis.
1. Ettevalmistus ja keskkonnatingimused
Kalibreerimine on täppisprotsess, mis nõuab usaldusväärsete tulemuste saavutamiseks stabiilseid tingimusi.
- Temperatuuri stabiliseerimine: Mikromeetri, kasutatavate mõõteplokkide ja keskkonna temperatuuril tuleb lasta ühtlustuda. Soovitatav standardtemperatuur on 20 °C. Laske vahenditel kalibreerimisruumis enne toimingut seista vähemalt 1–2 tundi. Soojuspaisumine (nt kehasoojuse ülekandumine käest) võib põhjustada mikromeetri tasemel märkimisväärseid mõõtevigu.
- Puhastamine: Puhastage mikromeetri mõõtepinnad (spindel ja alasi) väga hoolikalt puhta, ebemevaba lapiga (nt mikrokiudlapiga) ja peenmehaanikale sobiva puhastusvahendiga (nt isopropanool). Puhastage ka kasutatavad mõõteplokid. Veenduge, et pindadele ei jää tolmu, ebemeid, õlikilet ega sõrmejälgi.
- Visuaalne kontroll: Kontrollige mõõtepindu kulumise, kriimustuste või korrosiooni suhtes. Veenduge, et spindel liigub kogu mõõtevahemikus ühtlaselt, ilma lõtku ja takerdumiseta.
2. Nullpunkti kontroll ja reguleerimine
Nullpunkti kontroll on kõige olulisem ja kõige sagedamini (vähemalt kord päevas) tehtav kalibreerimistoiming.
- A) Kontroll:
1. Keerake mikromeetri spindel pingutusmehhanismi abil aeglaselt vastu alasit kinni.
2. Laske põrkmehhanismil ühtlase kiirusega 2–3 korda klõpsatada, et tagada standardne mõõtejõud.
3. Lugege skaala: trumliskaala „0“-joon peab täpselt ühtima spindlihülsi horisontaalse põhijoonega ja spindlihülsi vertikaalne „0“-joon peab olema just nähtav.
4. *Suuremate mikromeetrite (nt 25–50 mm) puhul kasutatakse nullpunkti vea määramiseks vastavat nullpunkti etaloni (nt 25,00 mm mõõteplokk) alasi ja spindli vahel.* - B) Reguleerimine (kui avastatakse viga):
Kui nullpunkt ei ühti, tehke reguleerimine olenevalt vea suurusest seadmega kaasas olevate tööriistadega:- Väike viga (alla u 0,02 mm): Lukustage spindel lukustushoovaga. Asetage reguleerimisvõti spindlihülsi (skaalahülsi) tagaküljel olevasse väikesesse auku. Keerake spindlihülssi võtmega ettevaatlikult, kuni põhijoon ühtib trumliskaala nulliga. Vabastage lukk ja kontrollige nullpunkti põrkmehhanismiga uuesti.
- Suur viga (üle 0,02 mm): Lukustage spindel. Hoidke mõõtetrumlit kindlalt paigal ja lõdvendage reguleerimisvõtmega põrktrumlit (või trumli otsas olevat kinnituskruvi). Vabastage lukk ja nihutage mõõtetrumlit vabalt aksiaalselt nii, et nulljooned ühtiksid. Pingutage põrktrummel/kinnituskruvi tagasi. Vajadusel peenreguleerige „väikese vea“ meetodiga.
3. Mõõtevahemiku (lineaarsuse) kalibreerimine
Nullpunkti reguleerimine tagab ainult alguspunkti täpsuse. Lineaarsust tuleb regulaarsete ajavahemike järel (nt iga 12 kuu tagant) kontrollida kogu mõõtevahemikus, kasutades kvaliteetseid 0. või 1. klassi mõõteplokke (gauge blocks).
- Valik: Valige 3–5 mõõteplokki, mis katavad seadme mõõtevahemiku ühtlaselt (nt 0–25 mm seadmele soovitatavad komplektid, nagu 5,12 mm, 10,30 mm, 15,00 mm, 20,20 mm ja 25,00 mm). *Plokkide suuruste erinevad sajandikud paljastavad trumliskaala vead eri asendites.*
- Mõõtmine:
1. Puhastage mõõteplokk ja mikromeetri pinnad.
2. Asetage mõõteplokk alasi ja spindli vahele.
3. Pingutage spindel põrkmehhanismiga (2–3 klõpsu).
4. Lugege näit sajandikmillimeetri (või nooniuse olemasolul mikromeetri) täpsusega.
5. Kirjutage üles mõõdetud väärtus, kasutatud etalon ja arvutatud hälve (mõõdetud väärtus – etaloni väärtus). - Paralleelsuse kontroll: Mõõtke mõõteplokki mõõtepindade eri kohtadest (keskelt ja servadelt). Tulemuste suur hajuvus viitab sellele, et spindli ja alasi pinnad ei ole paralleelsed, mis nõuab hooldust (lappimist).
4. Tulemuste analüüs ja vastuvõtukriteeriumid
Võrrelge saadud mõõtetulemusi ja arvutatud hälbeid seadme tehnilistes andmetes märgitud suurima lubatud veaga (MPE, Maximum Permissible Error). Mehaaniliste välismikromeetrite puhul põhineb see tavaliselt standardil DIN 863-1.
- Näide (0–25 mm mikromeeter): Suurim lubatud viga (MPE) on tavaliselt ± 4 µm (0,004 mm).
- Heaks kiidetud: Kui kõik mõõdetud hälbed kogu mõõtevahemikus on lubatud veapiiri sees (pärast nullpunkti reguleerimist), on mikromeeter kalibreeritud, nõuetele vastav ja kasutusvalmis.
- Tagasi lükatud: Kui hälve ületab mõnes mõõtepunktis lubatud piiri, ei vasta seade täpsusnõuetele. Põhjusteks võivad olla mehaaniline kulumine (eriti spindli keermetes), spindli paindumine või mõõtepindade ebatasasus. Tagasi lükatud seade tuleb selgelt märgistada, tootmiskasutusest kõrvaldada, viia remondiks volitatud hooldusesse või asendada uuega.
Kuidas valida õige mikromeeter
Mikromeetri valimisel tuleb arvestada mõõtevahemikku ja kasutusvajadust. 0–25 mm mõõtevahemik sobib väikesteks ja täpseteks mõõtmisteks. Digitaalsed mikromeetrid pakuvad elektroonilist näitu, mehaanilised mikromeetrid, nagu Procat mudel, on aga lihtsad ja hooldusvabad.
Hoiatused
- Ärge kasutage jõudu, et mõõtemehhanism ei kahjustuks.
- Vältige niiskust ja kemikaale.
- Hoidke pärast kasutamist kaitsekarbis.
KKK
Kas mikromeetrit saab kasutada plastosade mõõtmiseks?
Jah, kuid liiga tugev pingutamine võib pehmeid materjale kahjustada.
Kas mikromeeter on iseenesest kalibreeritud?
Ei, seda tuleb regulaarselt kalibreerida.
Kas mikromeeter vajab patareisid?
Ei, see on mehaaniline mudel.
Kas seda saab kasutada väljas?
Ainult kuivades tingimustes, sest niiskus võib mehhanismi mõjutada.
Kuidas mikromeetrit puhastada?
Kuiva lapiga ja vajadusel kerge määrimisega.